Công nghệ sản xuất bánh xe đẩy hiện nay có gì mới?
Mục lục
- Thiết kế bánh xe được chuyển sang môi trường mô phỏng số
- Đúc polyurethane được tự động hóa và kiểm soát công thức chính xác hơn
- Ép phun đa thành phần tạo bánh xe liền khối ổn định hơn
- Công thức vật liệu đang được thiết kế theo từng môi trường vận hành
- Gia công kim loại và lắp ráp càng bánh ngày càng tự động
- Kiểm soát chất lượng chuyển từ kiểm tra cuối dây chuyền sang kiểm soát trong quá trình
- Vật liệu sinh học và vật liệu tái chế bắt đầu đi vào sản phẩm thương mại
- In 3D chủ yếu hỗ trợ phát triển mẫu và sản phẩm chuyên biệt
- Bánh xe đang được thiết kế riêng cho robot và hệ thống tự hành
- Công nghệ mới cần được đánh giá bằng hiệu quả sử dụng, không chỉ bằng mức độ hiện đại
Công nghệ sản xuất bánh xe đẩy đang chuyển từ gia công đơn lẻ sang thiết kế mô phỏng, đúc và ép phun tự động, vật liệu hiệu suất cao, kiểm soát chất lượng theo dữ liệu và vật liệu bền vững. Những đổi mới này giúp bánh xe chịu tải tốt hơn, vận hành êm hơn và phù hợp chính xác với từng môi trường sử dụng.
Công nghệ sản xuất bánh xe đẩy hiện đại không còn chỉ xoay quanh việc tạo một lõi bánh, phủ lớp cao su hoặc polyurethane rồi lắp vào càng thép. Điểm mới nằm ở sự kết hợp giữa thiết kế kỹ thuật số, vật liệu được điều chỉnh theo ứng dụng, dây chuyền tự động hóa và quy trình kiểm tra có khả năng đo lường chính xác tải trọng, độ mài mòn, nhiệt độ, tiếng ồn và lực cản lăn.
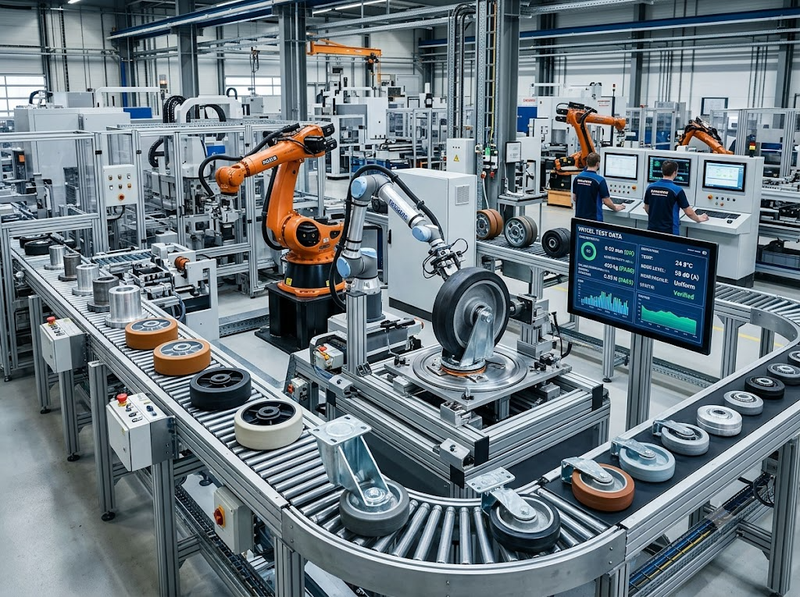
Nhờ đó, nhà sản xuất có thể tạo ra nhiều dòng bánh xe chuyên biệt: bánh tải nặng cho nhà máy, bánh chống tĩnh điện cho ngành điện tử, bánh chịu nhiệt, bánh không để lại vết trên sàn, bánh dùng trong môi trường vệ sinh cao hoặc bánh dành cho robot vận chuyển tự hành. Tuy nhiên, không phải mọi công nghệ mới đều thay thế hoàn toàn phương pháp truyền thống. Đúc polyurethane, ép phun nhựa và dập thép vẫn là các quy trình cốt lõi; sự đổi mới chủ yếu nằm ở cách kiểm soát, tự động hóa và tối ưu những quy trình này.
Thiết kế bánh xe được chuyển sang môi trường mô phỏng số
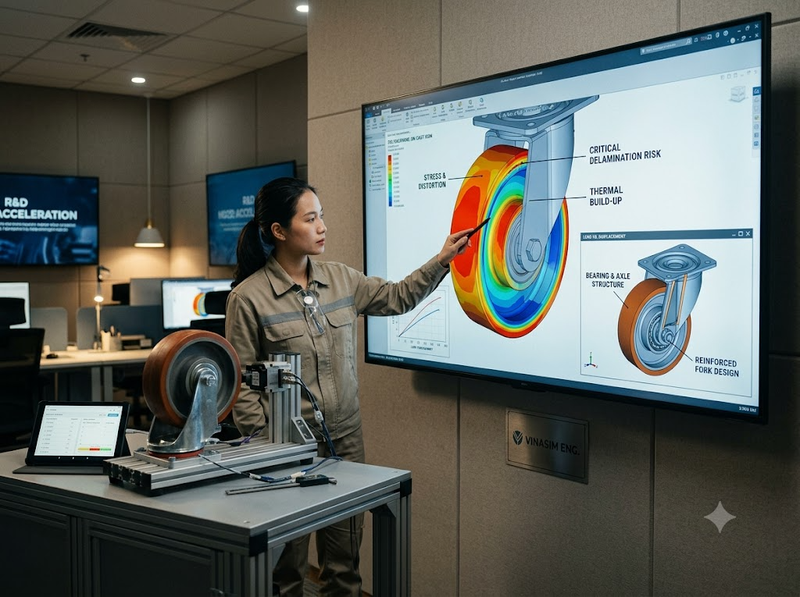
Một thay đổi quan trọng trong sản xuất bánh xe đẩy là việc sử dụng CAD và phương pháp phần tử hữu hạn, thường gọi là FEA hoặc FEM, ngay từ giai đoạn thiết kế.
Thay vì chế tạo nhiều mẫu thử rồi liên tục thay đổi khuôn, kỹ sư có thể mô phỏng:
· Phân bố ứng suất trên lõi bánh và càng bánh
· Độ biến dạng khi chịu tải
· Nhiệt sinh ra trong lớp cao su hoặc polyurethane
· Nguy cơ bong tách giữa lớp lăn và lõi bánh
· Ảnh hưởng của tải trọng động, va đập và lực đổi hướng
· Hệ số an toàn tại các vị trí chịu lực lớn
Nghiên cứu về bánh xe đẩy công nghiệp bằng cao su cho thấy mô hình FEA kết hợp dữ liệu thử vật liệu có thể dự đoán sự phát nhiệt và dạng hư hỏng khi bánh vận hành dưới tải động. Kết quả mô phỏng được đối chiếu với thử nghiệm thực tế và cho mức độ phù hợp tốt, cho thấy công nghệ này có thể giảm số vòng thử–sai trong quá trình phát triển sản phẩm.
Các nhà sản xuất lớn cũng đã đưa mô phỏng tuyến tính và phi tuyến vào quá trình phát triển bánh xe. Mô phỏng phi tuyến đặc biệt cần thiết đối với cao su và polyurethane vì hai vật liệu này không biến dạng theo quan hệ tuyến tính đơn giản như nhiều kim loại.
Điều này không có nghĩa mô phỏng có thể thay thế hoàn toàn thử nghiệm vật lý. Kết quả vẫn phụ thuộc vào độ chính xác của dữ liệu vật liệu, điều kiện tiếp xúc, mô hình ma sát và chu kỳ tải. Vì vậy, mô phỏng hiện được sử dụng để sàng lọc và tối ưu thiết kế trước, sau đó sản phẩm vẫn phải trải qua kiểm tra thực tế.
Đúc polyurethane được tự động hóa và kiểm soát công thức chính xác hơn
Polyurethane tiếp tục là một trong những vật liệu quan trọng nhất đối với bánh xe công nghiệp vì có thể cân bằng giữa khả năng chịu tải, độ đàn hồi, độ bền mài mòn, khả năng bảo vệ sàn và lực cản lăn.
Công nghệ mới không nằm ở bản thân polyurethane mà ở khả năng kiểm soát toàn bộ quá trình tạo lớp lăn. Một dây chuyền hiện đại có thể tự động hóa các bước:
1. Làm sạch và phun cát lõi kim loại
2. Xử lý bề mặt và phủ chất kết dính
3. Định lượng polyol, chất đóng rắn và phụ gia
4. Trộn vật liệu trong điều kiện được kiểm soát
5. Đúc áp suất thấp vào khuôn
6. Kiểm soát nhiệt độ và thời gian đóng rắn
7. Gia công hoàn thiện và kiểm tra liên kết
Blickle cho biết lõi kim loại của bánh polyurethane được phun cát, làm sạch và phủ lớp lót tự động trước khi vật liệu được đúc bằng thiết bị điều khiển máy tính. Các phụ gia như chất tạo màu, chất hoạt hóa hoặc chất chống tĩnh điện được định lượng theo yêu cầu. Hãng công bố có thể sản xuất bánh polyurethane với đường kính từ 20 đến 1.300 mm và độ cứng lớp lăn trong khoảng 75–96 Shore A.
Khả năng điều chỉnh công thức giúp nhà sản xuất không phải dùng cùng một loại polyurethane cho mọi ứng dụng. Một bánh dùng trên nền bê tông thô cần ưu tiên khả năng chống mài mòn và chịu va đập, trong khi bánh dùng cho xe đẩy thủ công cần cân bằng giữa tải trọng, độ êm và lực khởi động. Bánh chạy liên tục ở tốc độ cao còn phải kiểm soát nhiệt tích tụ trong lớp lăn.
Giới hạn của polyurethane là hiệu suất phụ thuộc mạnh vào công thức, chất lượng liên kết với lõi, nhiệt độ vận hành và thời gian đóng rắn. Một lớp lăn có độ cứng cao không tự động đồng nghĩa với tuổi thọ cao hơn; nó có thể chịu tải tốt nhưng truyền rung mạnh hơn hoặc có lực cản khi vượt chướng ngại vật lớn hơn.
Ép phun đa thành phần tạo bánh xe liền khối ổn định hơn
Ép phun hiện đại cho phép sản xuất bánh xe có hai hoặc nhiều thành phần trong một chu trình liên kết. Chẳng hạn, lõi bánh có thể được tạo từ polyamide hoặc polypropylene cứng, trong khi bề mặt lăn sử dụng TPU hoặc chất đàn hồi nhiệt dẻo mềm hơn.
So với việc sản xuất từng bộ phận rồi ghép thủ công, ép phun đa thành phần mang lại ba lợi ích chính:
· Giảm số công đoạn lắp ráp
· Kiểm soát tốt hơn độ đồng tâm và kích thước
· Tạo liên kết ổn định giữa lõi bánh với lớp lăn
Các hệ thống ép phun liên kết có thể sản xuất bánh xe đa thành phần theo quy trình hoàn toàn tự động, đồng thời tối ưu thời gian chu kỳ nhờ khuôn và thiết bị có hiệu suất cao. Công nghệ này cũng hỗ trợ các phiên bản chịu nhiệt, dẫn điện hoặc gia cường sợi thủy tinh.
TPU và các chất đàn hồi nhiệt dẻo có một ưu điểm đáng chú ý: chúng có thể được gia công bằng thiết bị ép phun tương tự nhựa nhiệt dẻo. Điều này phù hợp với sản xuất số lượng lớn và cho phép tái chế phần vật liệu sạch phát sinh trong một số công đoạn dễ hơn so với polyurethane nhiệt rắn.
Tuy nhiên, ép phun đa thành phần đòi hỏi kiểm soát chặt nhiệt độ khuôn, áp suất phun, độ ẩm của hạt nhựa và khả năng tương thích giữa các vật liệu. Nếu hai lớp co ngót khác nhau hoặc độ bám dính không đạt yêu cầu, bánh có thể xuất hiện khe hở, mất cân bằng hoặc tách lớp sau thời gian sử dụng.
Công thức vật liệu đang được thiết kế theo từng môi trường vận hành
Trước đây, bánh xe thường được phân loại rộng theo cao su, nylon, gang hoặc polyurethane. Hiện nay, vật liệu được phát triển thành nhiều biến thể nhằm giải quyết từng điều kiện vận hành cụ thể.
Vật liệu chống tĩnh điện và dẫn điện
Trong nhà máy điện tử, phòng sạch hoặc khu vực có nguy cơ tích điện, bánh xe cần kiểm soát điện trở thay vì chỉ chịu tải. Phụ gia dẫn điện hoặc chống tĩnh điện có thể được đưa vào polyurethane, cao su hoặc nhựa trong quá trình trộn và tạo hình.
Điểm cần lưu ý là “chống tĩnh điện” và “dẫn điện” không phải hai khái niệm đồng nhất. Mức điện trở cần được lựa chọn theo hệ thống nối đất, loại sàn và yêu cầu của môi trường sử dụng; chỉ nhìn màu sắc hoặc tên thương mại của bánh xe không đủ để xác định khả năng kiểm soát tĩnh điện.
Vật liệu chịu nhiệt và kháng hóa chất
Bánh dùng gần lò, khu vực hấp tiệt trùng, nhà máy thực phẩm hoặc dây chuyền hóa chất cần được lựa chọn theo nhiệt độ thực tế, thời gian tiếp xúc và loại hóa chất.
Polyamide, nhựa nhiệt rắn, cao su silicone, gang hoặc các công thức polyurethane chuyên dụng có thể được sử dụng tùy điều kiện. Không có vật liệu nào đồng thời tối ưu về tải trọng, độ êm, khả năng chịu nhiệt, chống hóa chất và bảo vệ sàn. Mỗi lựa chọn đều chứa sự đánh đổi.
Vật liệu giảm tiếng ồn và bảo vệ sàn
Bánh có lớp lăn đàn hồi giúp hấp thụ rung và giảm tiếng ồn tốt hơn bánh kim loại hoặc polyamide cứng. Đổi lại, vật liệu càng mềm thường càng biến dạng nhiều dưới tải, làm tăng lực cản lăn và lực cần thiết để khởi động xe.
Do đó, công nghệ vật liệu hiện đại tập trung vào việc điều chỉnh độ cứng, độ đàn hồi trễ và cấu trúc lớp lăn, thay vì đơn giản làm bánh mềm hơn.
Gia công kim loại và lắp ráp càng bánh ngày càng tự động
Một bánh xe đẩy hoàn chỉnh không chỉ có phần bánh. Càng xoay, mâm lắp, trục, ổ bi, vòng bi xoay, chốt khóa và mối hàn đều ảnh hưởng trực tiếp đến tải trọng và độ ổn định.
Trong dây chuyền hiện đại, thép cuộn có thể được cấp tự động vào máy dập thủy lực, máy dập lệch tâm hoặc máy dập servo. Blickle công bố sử dụng thiết bị có lực ép đến 630 tấn, xử lý vật liệu dạng cuộn dày tới 12 mm trong quy trình tự động. Hàn được tự động hóa khi sản lượng và kết cấu cho phép, trong khi các chi tiết đặc biệt hoặc lô nhỏ vẫn có thể cần thao tác thủ công.
Khâu lắp ráp cũng được chuyển sang dây chuyền chuyên dụng, nơi ổ bi, chốt trục, vòng chắn bụi và cơ cấu phanh được cấp liệu, ép lắp và kiểm tra theo trình tự. Các trạm kiểm tra tích hợp có thể phát hiện thiếu chi tiết, sai lực ép hoặc sai kích thước trước khi sản phẩm rời dây chuyền.
Điểm mới ở đây không phải loại bỏ hoàn toàn con người, mà là tự động hóa các thao tác có tính lặp lại cao và giữ lại lắp ráp thủ công cho sản phẩm tùy biến hoặc số lượng nhỏ.
Kiểm soát chất lượng chuyển từ kiểm tra cuối dây chuyền sang kiểm soát trong quá trình
Mô hình cũ thường tập trung kiểm tra thành phẩm. Trong mô hình hiện đại, dữ liệu chất lượng được thu thập từ nhiều công đoạn:
· Khối lượng vật liệu được định lượng
· Nhiệt độ và áp suất ép phun
· Thời gian đúc và đóng rắn
· Lực ép lắp ổ bi
· Độ đảo và độ đồng tâm của bánh
· Mô-men xoay của càng
· Khả năng hoạt động của phanh
· Tải trọng trên băng thử động
Nhờ kiểm soát trong quá trình, nhà sản xuất có thể phát hiện xu hướng sai lệch trước khi tạo ra một lô sản phẩm không đạt yêu cầu.
Blickle cho biết các dây chuyền của hãng tích hợp nhiều trạm thử và kiểm tra. Hoạt động đánh giá bao gồm băng thử quay với tải tới 5,5 tấn, thiết bị thử vật liệu, tủ thử khí hậu và các phép thử bánh xe theo nhóm tiêu chuẩn DIN EN 12527–12533.
Đối với bánh xe công nghiệp vận hành đến 1,1 m/s, tương đương 4 km/h, ISO 22883 quy định các yêu cầu kỹ thuật, kích thước phù hợp và phương pháp thử. Bánh dành cho tốc độ cao hơn cần được đánh giá theo nhóm yêu cầu khác, chẳng hạn ISO 22884 hoặc tiêu chuẩn tương đương theo phạm vi ứng dụng.
Tải trọng ghi trên catalogue vì vậy cần được hiểu đúng là tải trọng được xác định trong điều kiện thử cụ thể. Tải tĩnh, tải động, tốc độ, mặt sàn, chướng ngại vật và chu kỳ vận hành có thể làm kết quả sử dụng thực tế khác nhau đáng kể.
Vật liệu sinh học và vật liệu tái chế bắt đầu đi vào sản phẩm thương mại
Phát triển bền vững đang trở thành một hướng đổi mới rõ rệt trong sản xuất bánh xe. Các nhà sản xuất thử nghiệm ba nhóm giải pháp:
· Sử dụng polymer có nguồn gốc sinh học
· Tăng tỷ lệ vật liệu tái chế
· Thiết kế sản phẩm dễ tháo rời, sửa chữa hoặc tái chế
Một ví dụ thương mại là bánh xe nội thất Anika evo của TENTE. Theo công bố của nhà sản xuất, sản phẩm sử dụng vật liệu có nguồn gốc từ hạt thầu dầu, đạt tỷ lệ vật liệu sinh học từ 80% đến 98% tùy phiên bản. TENTE cũng công bố dấu chân carbon của vật liệu giảm 28% so với phiên bản Anika dùng nhựa thông thường, với đánh giá dựa trên ISO 14040.
Điểm quan trọng là vật liệu bền vững vẫn phải đáp ứng yêu cầu cơ học của chi tiết chịu tải. Việc thay nhựa nguyên sinh bằng vật liệu tái chế hoặc sinh học có thể làm thay đổi độ co ngót, độ bền va đập, khả năng lão hóa và tính ổn định giữa các lô nguyên liệu. Vì vậy, nhà sản xuất phải điều chỉnh cả khuôn, thông số gia công và phương pháp kiểm tra, thay vì chỉ thay loại hạt nhựa.
TENTE cho biết hãng tiếp tục thử nghiệm vật liệu thay thế và thành phần tái chế cho nhiều nhóm bánh xe khác. Điều này cho thấy vật liệu tuần hoàn đã bước vào giai đoạn ứng dụng thực tế, nhưng chưa phải giải pháp mặc định cho mọi loại bánh tải nặng hoặc môi trường khắc nghiệt.
In 3D chủ yếu hỗ trợ phát triển mẫu và sản phẩm chuyên biệt
In 3D thường được nhắc đến như một công nghệ có thể thay đổi ngành sản xuất bánh xe. Trên thực tế, giá trị lớn nhất hiện nay nằm ở:
· Tạo mẫu hình học trước khi làm khuôn
· Kiểm tra khả năng lắp ráp
· Chế tạo đồ gá và dụng cụ phụ trợ
· Thử nghiệm cấu trúc lõi mới
· Sản xuất chi tiết tùy biến với số lượng thấp
Đối với bánh xe chịu tải và vận hành liên tục, in 3D vẫn gặp các giới hạn về tính dị hướng giữa các lớp in, độ nhám bề mặt, tốc độ sản xuất, độ ổn định vật liệu và chi phí kiểm định. Các nghiên cứu về khả năng in cũng chỉ ra rằng độ chính xác, độ bền, chất lượng bề mặt và khả năng tạo đúng hình học phụ thuộc đáng kể vào công nghệ máy và đặc điểm của mô hình.
Vì vậy, in 3D chưa thay thế hàng loạt ép phun hoặc đúc polyurethane trong sản xuất bánh xe tiêu chuẩn. Công nghệ này phù hợp hơn với giai đoạn nghiên cứu, tạo mẫu nhanh, phụ tùng đặc biệt và thiết kế có cấu trúc phức tạp mà khuôn truyền thống khó thực hiện.
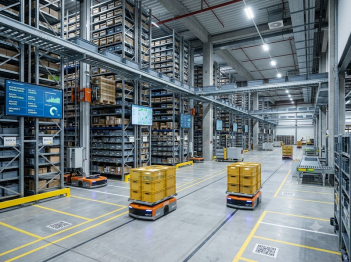
Bánh xe đang được thiết kế riêng cho robot và hệ thống tự hành
Sự phát triển của AGV và AMR làm thay đổi yêu cầu đối với bánh xe. Trong hệ thống tự hành, bánh xe không chỉ cần chịu tải mà còn phải có:
· Lực cản lăn thấp và ổn định
· Độ đảo nhỏ
· Khả năng bám đường có thể dự đoán
· Mức phát nhiệt thấp khi chạy liên tục
· Khả năng vượt khe và chướng ngại vật
· Độ chính xác hình học cao
· Khả năng làm việc với cơ cấu truyền động
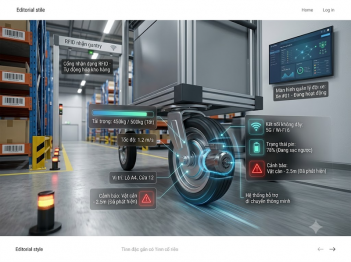
Bánh xoay tự do còn tạo ra mô-men cản khi phải tự căn chỉnh theo hướng chuyển động. Nghiên cứu về bộ lập kế hoạch chuyển động có xét đến trạng thái bánh caster cho thấy góc bánh và mô-men căn chỉnh có thể ảnh hưởng đến mô-men động cơ cũng như độ chính xác điều khiển của robot logistics.
Điều này khiến công nghệ sản xuất phải kiểm soát chặt hơn độ đồng tâm, ma sát ổ bi, độ cứng lớp lăn và sai số lắp ráp. Những sai lệch nhỏ có thể không đáng kể trên xe đẩy thủ công nhưng trở thành nguồn sai số lặp lại trên robot hoạt động nhiều giờ mỗi ngày.
Công nghệ mới cần được đánh giá bằng hiệu quả sử dụng, không chỉ bằng mức độ hiện đại
Một công nghệ sản xuất chỉ thực sự có giá trị khi cải thiện được ít nhất một chỉ tiêu đo lường được, chẳng hạn:
· Tăng tải trọng động
· Giảm lực khởi động hoặc lực cản lăn
· Giảm tiếng ồn và rung
· Tăng tuổi thọ mỏi
· Giảm tỷ lệ lỗi
· Rút ngắn chu kỳ sản xuất
· Giảm vật liệu hoặc năng lượng tiêu thụ
· Tăng khả năng truy xuất nguồn gốc
Do đó, doanh nghiệp lựa chọn bánh xe không nên chỉ hỏi sản phẩm có sử dụng “công nghệ mới” hay không. Các câu hỏi quan trọng hơn là bánh đã được thử theo tiêu chuẩn nào, tải trọng được công bố trong điều kiện gì, vật liệu phù hợp với nhiệt độ và mặt sàn nào, tốc độ vận hành tối đa bao nhiêu và tuổi thọ được xác nhận bằng phương pháp nào.
Công nghệ sản xuất bánh xe đẩy hiện nay đang phát triển theo hướng số hóa thiết kế, tự động hóa đúc–ép–lắp ráp, kiểm soát vật liệu chính xác và tích hợp thử nghiệm ngay trong dây chuyền. Các tiến bộ nổi bật nhất gồm mô phỏng FEA, đúc polyurethane điều khiển bằng máy tính, ép phun đa thành phần, vật liệu chống tĩnh điện hoặc chịu nhiệt, kiểm tra tải động theo tiêu chuẩn và sử dụng polymer sinh học hoặc tái chế.
Tuy vậy, công nghệ mới không xóa bỏ vai trò của các quy trình truyền thống. Giá trị thực sự đến từ khả năng kiểm soát quy trình tốt hơn và tạo ra bánh xe phù hợp chính xác với tải trọng, tốc độ, mặt sàn và môi trường vận hành. Một sản phẩm hiện đại vì thế không chỉ được nhận diện qua vật liệu hay máy móc sản xuất, mà qua dữ liệu thử nghiệm và hiệu suất có thể kiểm chứng.
Hỏi đáp về Công nghệ sản xuất bánh xe đẩy
Bánh xe đẩy hiện đại thường được sản xuất bằng công nghệ nào?
Các công nghệ phổ biến gồm ép phun nhựa, ép phun đa thành phần, đúc polyurethane áp suất thấp, lưu hóa cao su, dập thép, hàn tự động, gia công cơ khí và lắp ráp trên dây chuyền chuyên dụng. Công nghệ được lựa chọn tùy vật liệu, tải trọng và sản lượng.
Polyurethane đúc và TPU ép phun khác nhau như thế nào?
Polyurethane đúc thường phù hợp với bánh công nghiệp chịu tải cao, kích thước lớn hoặc yêu cầu công thức đặc biệt. TPU là polyurethane nhiệt dẻo, có thể ép phun với chu kỳ nhanh hơn và phù hợp sản xuất hàng loạt. Hiệu suất cuối cùng còn phụ thuộc công thức, độ cứng, thiết kế bánh và điều kiện sử dụng.
In 3D có thể dùng để sản xuất bánh xe chịu tải không?
In 3D có thể tạo bánh xe thử nghiệm hoặc chi tiết chuyên biệt, nhưng chưa phải lựa chọn phổ biến cho sản xuất hàng loạt bánh chịu tải động. Sản phẩm phải được xác nhận về độ bền giữa các lớp in, khả năng chịu mỏi, độ chính xác và độ ổn định vật liệu.
Bánh xe sử dụng vật liệu tái chế có kém bền hơn không?
Không thể kết luận chỉ dựa trên nguồn gốc vật liệu. Độ bền phụ thuộc tỷ lệ tái chế, chất lượng nguyên liệu, phụ gia, thiết kế và quy trình kiểm tra. Với chi tiết chịu tải, nhà sản xuất phải chứng minh sản phẩm đáp ứng cùng yêu cầu cơ học và an toàn như phiên bản thông thường.
Tiêu chuẩn nào thường được dùng để thử bánh xe đẩy công nghiệp?
ISO 22883 áp dụng cho bánh xe và cụm bánh dùng trong ứng dụng công nghiệp thủ công hoặc kéo bằng động lực ở tốc độ đến 1,1 m/s, tương đương 4 km/h. Các ứng dụng tốc độ cao hơn, y tế, nội thất hoặc thiết bị chuyên dụng có thể thuộc những tiêu chuẩn khác.


GỬI Ý KIẾN BÌNH LUẬN
Có thể bạn quan tâm
Bài xem nhiều